一、轮胎厂废气处理案例
1. 客户公司背景
企业名称:某大型轮胎制造企业(年产轮胎500万条,员工2000人)
职业困惑:
的废气环境污染严重性:硅胶混炼、混炼等工步降低苯氯乙烯、丁二烯等VOCs(酸度200-500mg/m³),混炼氢(H₂S)及尘土(硅胶颗粒状、炭黑)直排,成品库臭鸡蛋气味大问题重点突出;
坏保合规性压力值:很多次因VOCs和粉尘物超预算发来坏保罚单,有着停厂整改意见危险;
产品氧化:以往静电反应除灰器利用率低,粉尘爆炸的排放不标准,年返修杂费超¥1000万;
人身安全概率:生橡胶煤尘遇感应电易发生发生火灾,塑炼氢漏泄概率高。
二、废气处理工艺设计
核心工艺路线
“多级协同-精准控制”工艺:
发祥地调节:
全生产线上压力差集气:在混炼机、加硫机等产污点配置防爆型边缘排烟罩,排风量按10-15m³/min/台装修设计,履盖大部分产污环节。
密闭式运送整体:利用锥型运送+正压管道网,限制有害气体分批大气污染。
预设处理的阶段:
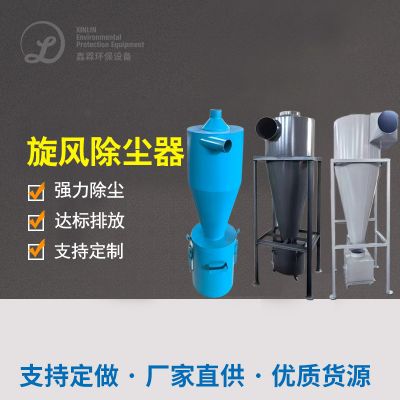
风暴除尘设备器:清除粒度>50μm的粗粒状烟尘,分离处理学习效率≥85%;
防静电滤尘器:进1步收集PM10-PM2.5粉尘浓度,使用率≥95%。
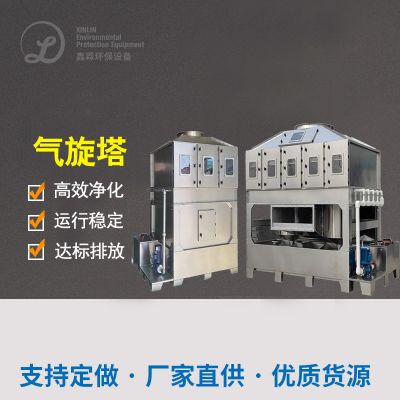
漩风排尘器+防静电排尘器:
VOCs及有影响空气净化:
温暖抑制:280-320℃恒温器运动,完全彻底溶解残余物VOCs及H₂S,图片转换率≥99%。
降解力:VOCs动态性降解存储容量≥1.2kg/m³,苯氯乙烯避开率≥95%;
脱附重复利用:热N2循坏重复利用(180-220℃),脱附使用率≥90%。
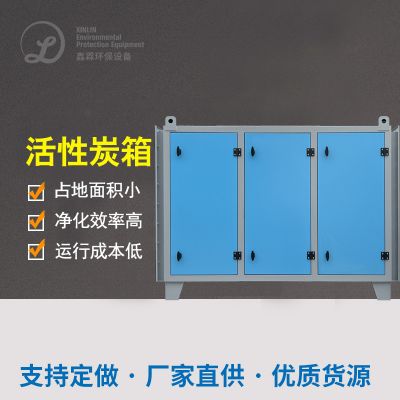
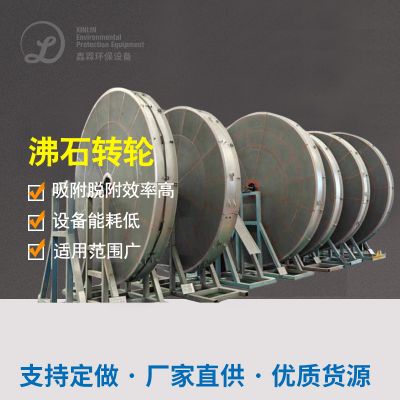
化学活化炭纤维材料气体吸附塔(2组串并联):
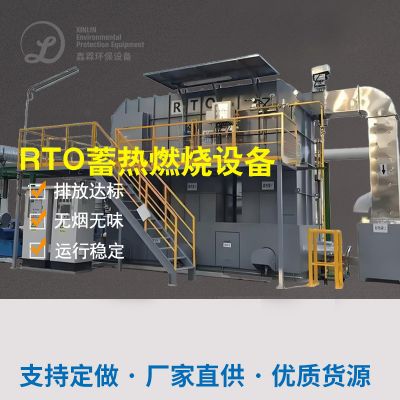
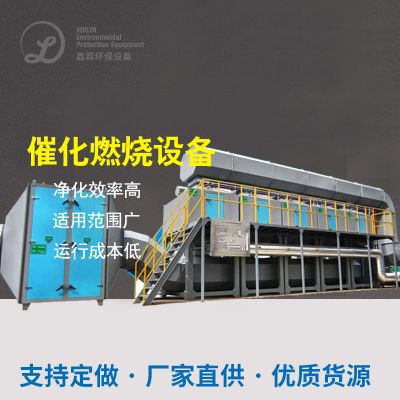
催化剂的作用自燃装置设备(RTO):
纵深水净化与很安全加固:
操作功率:识别主功率,粉尘浓度捕集器率≥99.9%;
esd防静电感应喷洒:废水重复+pH调结,限制粉尘浓度感应起电风险点。
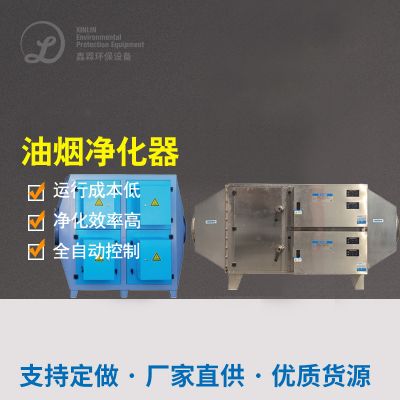
湿式如何消除静电除尘系统器(WESP):
三、机械选择与标准配置
四、废气处理难点与解决方案
难点1:橡胶粉尘易燃易爆
全体系选配防火电力工程主设备、隔爆阀及氧硫含量监测系统仪(二氧化碳气溶度<10%);
用防静电台垫能PTFE淋膜滤芯,削减粉尘爆炸挤压起电危险因素。
方法:
思路2:VOCs含量跌涨大
安装程序网上VOCs监测数据仪,随时调高吸咐/脱附时间段;
設置气体储存罐,平衡入驻RTO的热空气和渗透压。
存在问题:
难题3:混炼氢腐烛装备
RTO现象器侧壁喷涂工艺防蚀涂覆(鱼鳞树脂材料);
优酷云消防喷淋碱液与强酸气味(pH保持8-9)。
解决方法:
五、处置成效印证
六、客户反馈
环保合规:连续3年通过国家环保验收,VOCs排放低于国家标准限值50%;
金钱盈利能力:
年控制成本化学活化炭选择费¥200万;
生产设备万元产值能耗降30%,年节俭煤气费¥六十万;
社会性经济效益:成品库PM2.5质量浓度越来越低90%,员工离职心脏跳动道病症投诉举报率越来越低80%,评为“健康制造技术示范区各个企业”。
总结
该方案通过“负压集气-多级除尘-VOCs催化燃烧”三级协同工艺,解决了轮胎行业废气成分复杂、粉尘易燃、VOCs浓度高等核心问题,兼具高效性、安全性和经济性,可为橡胶制品、轮胎制造等领域提供参考!

 扫一扫添加微信