一、餐厨垃圾处理站废气处理案例
1. 客户公司背景
企业名称:某市餐厨垃圾处理中心(日处理量1000吨,员工150人)
餐饮行业难题:
废气排放被污染的嚴重:厨余无用堆肥、活性污泥食物发酵及废水工作站导致高盐浓度塑炼氢(H₂S)、氢氧化钠(NH₃)、甲硫醇(CH₃SH)及溶解性有机化学物(VOCs),园区及四周骚味方面突显;
环保节能合规管理压力差:无数次因废气酸度偏高被民众投诉举报,面临着停产整顿改整风险分析;
新技术痛点:传统文化化学汲取法运动总成本高出平常许多的,年运营费用的超¥400万;
标准化管理关键问题:排放物物质繁多多种多样,一个加工制作工艺 不易于平稳达到标准。
二、废气处理工艺设计
核心工艺路线
“分阶段治理-多级协同”工艺:
根源上的控制:
全闭合-压集气:在没用的卸料坑、发哮罐、污水储存除理池等产污点配置防震型集气罩,排风量按5-10m³/min/处装修设计,包含全方案产污环节。
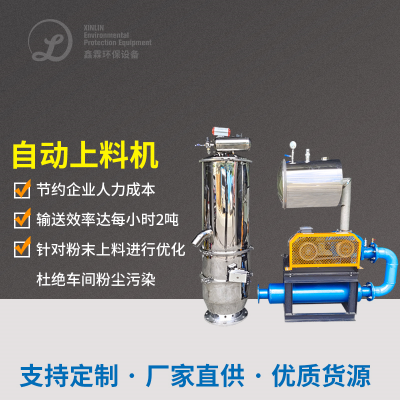
密封传送操作系统:选用旋螺传送机+真空排水管,可以减少无集体工业废气漏粪。
预解决周期:
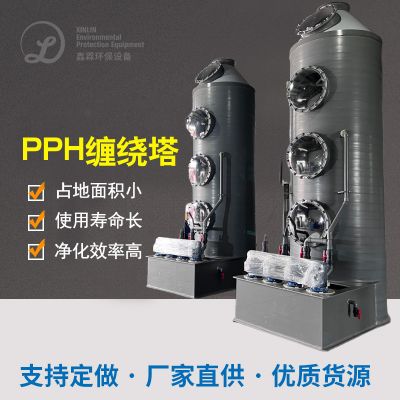
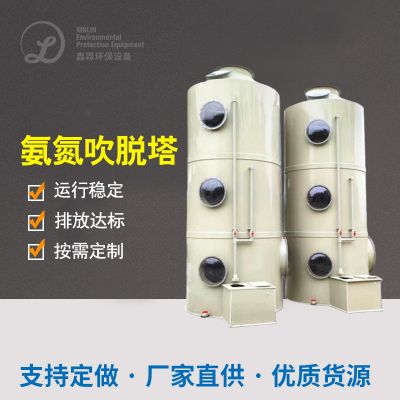
一級塔:添加渗透型生物体填充料(反活性污泥细菌菌+反反活性污泥细菌菌),分解NH₃(利用率≥70%);
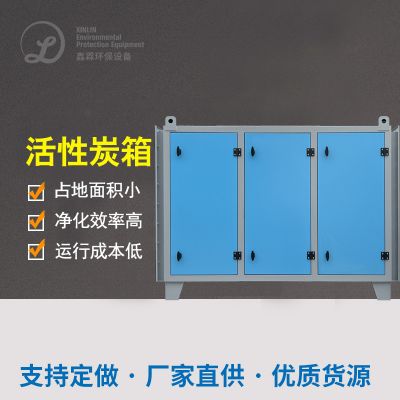
特殊塔:移除渗透性炭黏胶纤维层,吸的残留物VOCs及异味原子核。
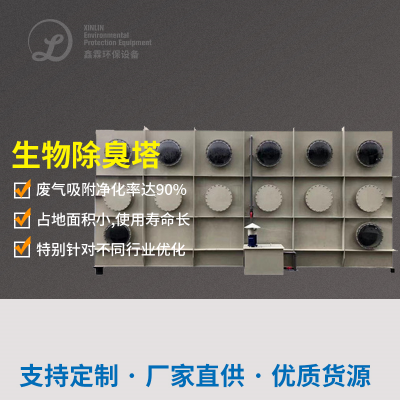
微生物预办理塔(两极串接):
程度净化后第一阶段:
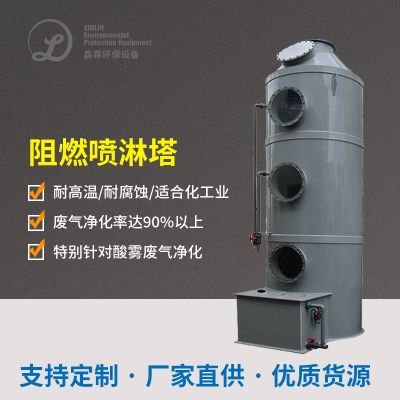
循环往复吸收塔池:NaOH/Na₂SO₃双碱更换进行,烟气脱硫学习效率≥95%,SO₂排放口≤35mg/m³;
自喷层设计的概念:4层双向自喷,汽液碰触时期≥15秒。
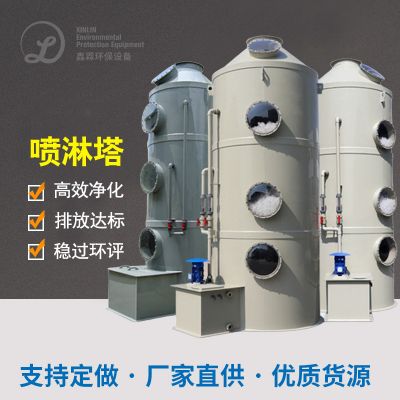
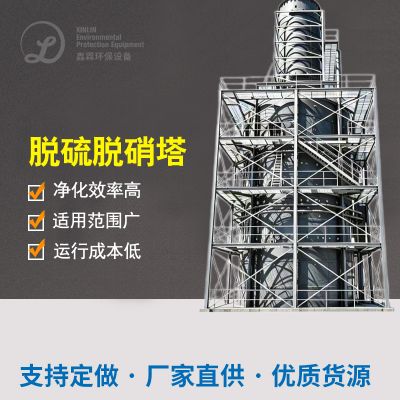
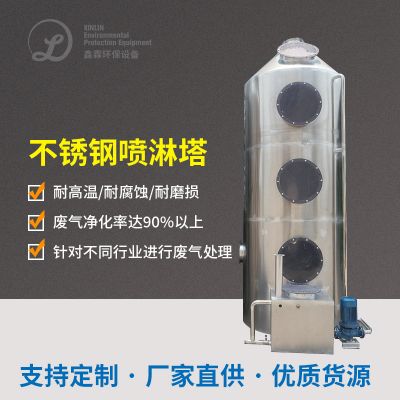
双碱法脱硫工艺塔:
后部除理:
处理新新风量:相匹配主新新风量,焊接烟尘收集率≥99.9%,PM2.5排放量≤5mg/m³。
溫度调节:280-320℃控温运营,VOCs有效的转化≥99%,热能工程环保再生资源回成品率≥80%;
余热采取:加热中央空调,缩减燃料油需求量。
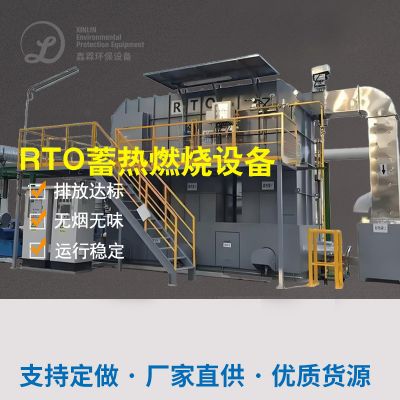
离子液体熔化试验装置(RTO):
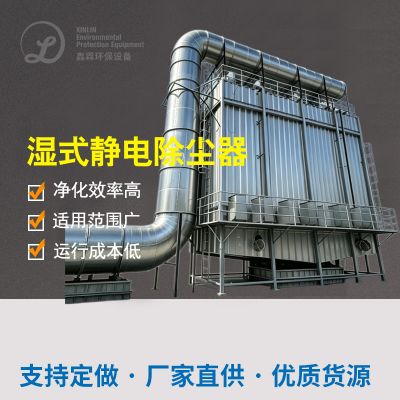
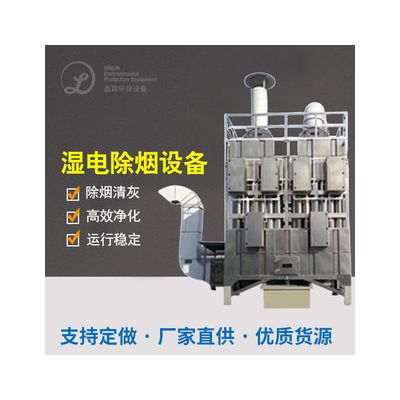
高效性湿式静电放电除尘处理器(WESP):
三、生产设备选择与调试
四、废气处理难点与解决方案
难点1:高湿度导致设备腐蚀及微生物活性抑制
在生物制品预治理塔前分设冷冻熟食空气干燥部件,把控好进气露点≤10℃;
塑料填料界面涂覆疏水耐磨涂层,不断增强抗侵蚀性。
范措施:
重点难点2:多样化异味部分(含硫醇类)难挥发
生物技术塔后新增什么是臭氧被氧化段,被分解转换成难挥发恶臭味物质(如硫醇类);
时常加药系统怪物酶药品,增加微怪物受性。
解决方法:
存在的问题3:氯气与塑炼氢偏铝酸根时的外理平衡量
划分治疗:生物体塔先期可降解NH₃,后端开发RTO治疗H₂S及VOCs;
再线监控pH值,日常动态调整双碱法脱硫脱硝塔药液添加比倒。
的对策:
五、加工效果好安全验证
六、客户反馈
环保合规:连续4年通过国家环保验收,臭气投诉量下降95%,获评“全国生态文明建设示范单位”;
实惠效率:
年增加有机化学去除剂的计量相应费用¥500万;
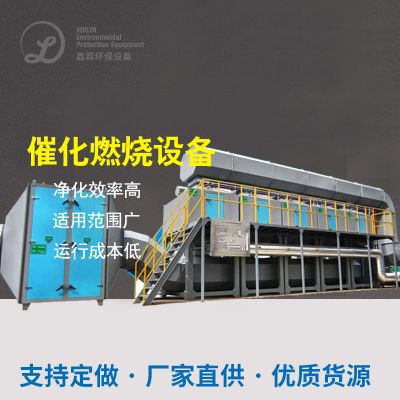
崔化进行燃烧余热发电能达2.5MW·h,控制的成本燃剂的成本¥1五十万;
社会生活效用:生产区及身边恶臭味大体排除,当地居民十分满意大幅提升至98%,为地市绿色环保标杆企业内容。
总结
该方案通过“分源治理-生物预处理-催化燃烧-智能管控”四维协同工艺,解决了餐厨垃圾处理厂废气成分复杂、臭气治理难、运行成本高的核心问题,兼具高效性、稳定性和经济性,可为大型生活垃圾处理设施提供参考!

 扫一扫添加微信