水溶性淀粉制作加工装配车间粉尘爆炸治理环境与工业节能网站优化
项目背景
某大型淀粉加工企业,以玉米、马铃薯为原料,日处理原料600吨,生产过程涵盖原料清洗、破碎、分离、干燥、包装等环节,其中干燥、包装环节会产生大量淀粉粉尘。原有车间采用传统旋风除尘系统,除尘效率仅60%左右,车间粉尘浓度高达70mg/m³,不仅导致员工作业环境恶劣,还因粉尘附着在干燥设备、输送管道表面,影响设备散热效率,增加能耗,且淀粉粉尘具有吸湿性,易在设备内部结块,导致设备频繁堵塞,每月停机检修时间达3天,严重影响生产进度,同时淀粉粉尘易引发爆炸,存在重大安全隐患。
外理方式
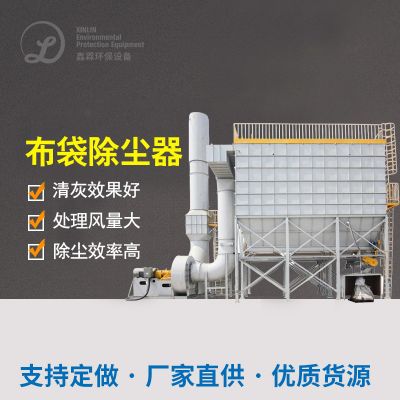
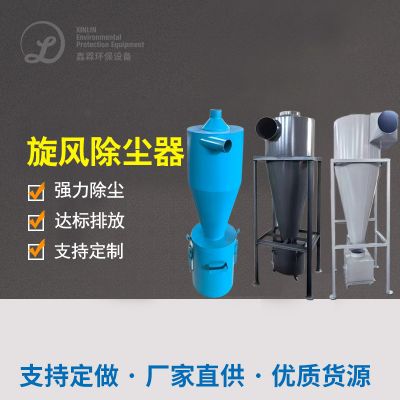
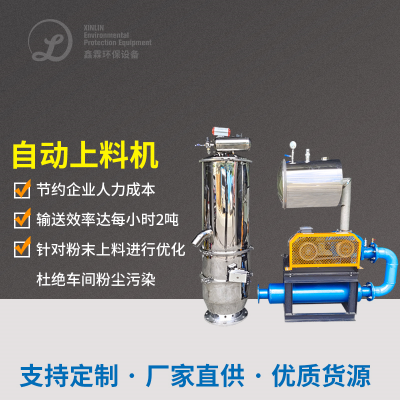
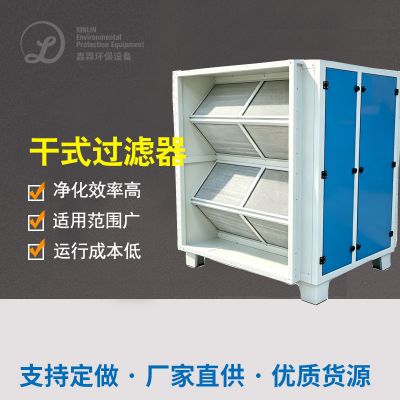
高速度清灰设备规则化:用“风暴清灰+激光脉冲发生器布袋清灰+风暴分割”的搭配组合工序,风暴清灰器二次清理大颗料杂物,激光脉冲发生器布袋清灰器使用复膜布袋降尘器滤袋,脱水表面粗糙度达0.2μm,清灰速度加快至99.9%,保证 排放出量渗透压达不到8mg/m³;在干燥处理装置出口产品、包装方式线等产尘点快速设置通风集尘罩,用的负压输料排水管将煤尘爆炸一致性输料至清灰设备,应对煤尘爆炸无组织开展排放出量;另外网站优化排水管构造,缩短九十度弯头与压力差,削减真空风机能效。
烟尘防暴产品与干室内温度湿球温度控住:在工厂最为关键的地区安转烟尘氨水浓度监测系统仪、温干室内温度湿球温度转换器器,实时公交监督自然环境参数指标;对安装除尘产品产品、电产品使用防暴产品升级改造,主要采用防暴产品三相电机、防暴产品控住箱,水管还可以加装如何消除静电感应与地面裝置,消去如何消除静电感应聚集风险性;实现在干躁部门加入干室内温度湿球温度转换裝置,将工厂较为干室内温度湿球温度控住在60%控制,少小麦淀粉烟尘因透湿结团,消减产品梗塞概率计算。
煤尘浓度收旧与节能环保加剧提升:将收尘系统采集而来的变性变性含淀粉煤尘浓度,经气血传送仪器送往变性变性含淀粉收旧仓,经除杂、干热清理后,通过投身加工或是 副厂品市场销售,年收旧变性变性含淀粉约150吨,建立收益率约4二十万元;而且对高压离心离心风机通过调频加剧提升,基于加工线变压器容量全自动调结风速,高压离心离心风机耗能减轻30%,年节俭水电费约二十万元;对干热机通过保温隔热加剧,降低了热能量散失,减轻干热重要环节能环保耗,综合管理耗能骤降15%。
智力的网络维护经营与经营优化提升整体:架设机械环保设备智力的网络维护经营网络平台,时实监测技术除灰环保设备整体执行因素,如滤布阻尼力、轴流风扇电压电流、煤尘酸度等,当机械环保设备突然出现非常时定时警报器,短信提醒的网络维护经营人士随时外理;制定方案规范化的网络维护经营操作流程,整存整取对滤布实行清灰、拆换,事关除灰环保设备整体固定执行;的同时优化提升整体分娩操作流程,缩短干热、外包装流程的煤尘有量,从源头处理变低煤尘处理学习压力。
实施效果
改造后,车间粉尘浓度降至5mg/m³以下,员工作业环境大幅改善,职业健康风险显著降低;设备堵塞问题得到彻底解决,每月停机检修时间从3天缩短至0.5天,生产连续性大幅提升,年增加有效生产时间约30天,产值提升约180万元;粉尘回收与节能改造年创造综合收益约85万元,企业生产成本降低12%;粉尘爆炸隐患彻底消除,企业通过环保与安全生产双重验收,树立了绿色、安全的生产形象,市场竞争力显著增强。

 扫一扫添加微信