工程项目原型
该企业的乙稀安全装置有含丁烷气体焦化废水(50吨/1天),丁烷气体氨水浓度起伏较大大(100-500mg/L),且包含苯系物等难光降解有机酸物。
废水处理方法化学物质及从何而来
发源丁二烯分娩安全装置的工艺设计出水:
分解丁烷
:100-500mg/L
苯系物
:甲苯20-50mg/L,二甲苯10-30mg/L
加硫物
:5-15mg/L
COD
:3000-8000mg/L
进行处理加工过程流量
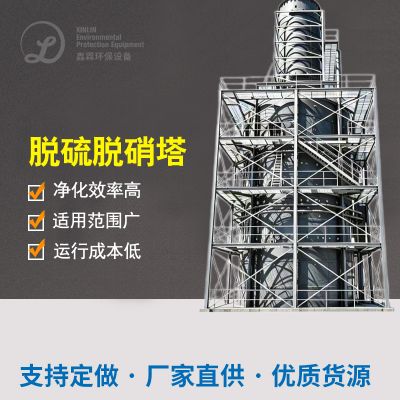
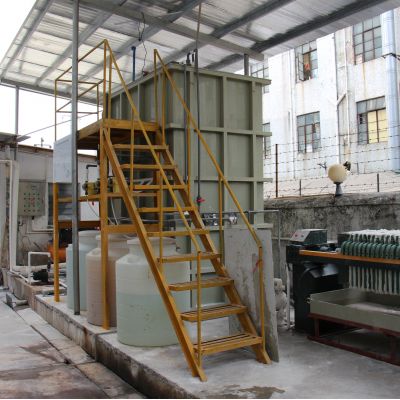
选择"汽提+微生物加工处理+高等氧化反应"搭配加工制作工艺 :
甲烷气体再利用
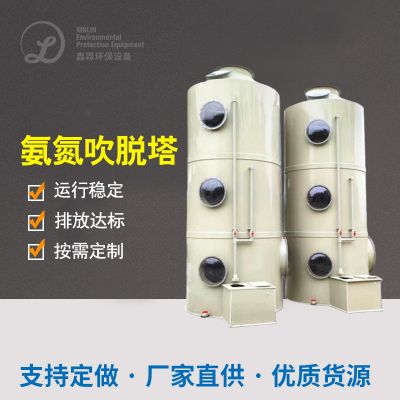
:水汽汽提塔(温暖110℃,重压0.12MPa),二氧化氮回收处理率>95%
生物制品加工
:
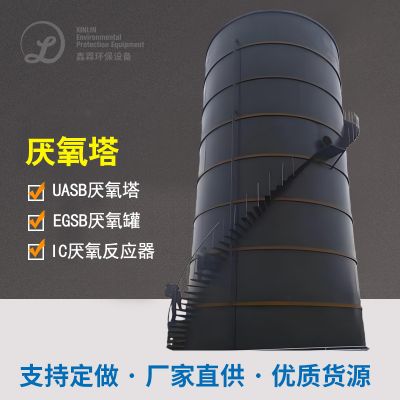
淀粉水解硝化作用池:HRT=12h,pH6.0-6.
符合生物体现象器:加药系统专性微生物菌种,DO 3-4mg/L
深度1治疗
:
什么是臭氧促使腐蚀(O₃添加量80g/m³)
活性酶类炭食物纤维降解
结果英文作用
收购 二氧化氮色度>98%,工业废水处理于制造装置
有水出公式:COD<60mg/L,苯系物未检测出
加硫物去掉率>99.5%
评为炼油厂互联网行业"深绿厂家"示范点工作
技艺的对比与设计建议大家
技術主要参数
案列一(焚烧场)
情况二(种植场)
真实案例三(石化公司厂)
二氧化氮有机废气浓度(mg/L)
50-
80-
100-
重要新工艺
UASB+AO
活性污泥法氨氧化物
汽提+动物补救
加盟总成本(元/吨)
3.2万
2.10000
4.7万
启动资金(元/吨)
6.
3.
9.
丁烷利用
85%
92%
95%
挑选提案
:
高氨水浓度有机会废水处理(COD>10000mg/L)优先权充分考虑好氧池加工
含硫废气需配套工程汽提或电化学氧化的预办理
低碳生活氮比生活污水引荐厌氧发酵氨防氧化系统
石化厂废污水最好是组装中高级空气氧化技术
产业發展的趋势
甲烷气体资源的化
:最新型膜剥离 技术应用可将丁烷溶解度提至99.5%及以上
知慧化掌握
:AI计算方式保证 溶解性甲烷气体含量实时监控管控
碳节能减排统计
:进行处理系统化并入CCER碳合作组织体制
工艺设备解耦
:光伏系统-产生-废水清理清理点能同质模型
采用这几个基本特征装修案例能够可以看出,甲烷气体气体污水净化处理方法净化处理需基于污水净化处理方法基本特性选择精准知识性鑫霖环保,在符合标准排放标准的并且保证 資源回收处理。今后伴随着"双碳"对方积极推进,甲烷气体气体污水净化处理方法的新能源化运用将称得上环保标准研究目标方向的注重发展趋势目标方向。

 扫一扫添加微信